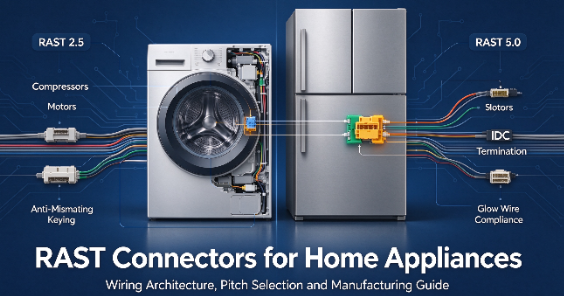
Rosnąca złożoność elektronicznych elementów sterujących w nowoczesnych urządzeniach gospodarstwa domowego wymaga systemów okablowania gwarantujących produkcję bez wad i długoterminową niezawodność. Producenci urządzeń borykają się z wysokimi kosztami związanymi z błędami ręcznego montażu, awariami wiązek przewodów spowodowanymi wibracjami lub cyklami termicznymi oraz rygorystycznymi globalnymi wymaganiami dotyczącymi zgodności z przepisami bezpieczeństwa. Nieprawidłowe dopasowanie pojedynczego połączenia na szybko rozwijającej się linii montażowej prowadzi do awarii sprzętu, kosztownych przeróbek lub niebezpiecznych usterek elektrycznych w terenie.
Aby rozwiązać te wąskie gardła w inżynierii i produkcji, branża opiera się na standardzie RAST (Raster Anschluss Steck Technik). Ta ustandaryzowana struktura stanowi podstawę okablowania nowoczesnych urządzeń . Integrując standardowe wymiary podziałki, kluczowanie fizyczne, opcje łączenia bezpośredniego i pośredniego oraz wysoce wydajne metody zakańczania, systemy RAST eliminują domysły na hali produkcyjnej. Inżynierowie projektują bezpieczne architektury zasilania i sygnałów, podczas gdy zespoły produkcyjne korzystają ze zautomatyzowanej produkcji wiązek przewodów i niezawodnych procesów montażu.
Kluczowe dania na wynos
Standaryzowany montaż: Złącza RAST wykorzystują kluczowanie fizyczne, polaryzację (poka-yoke) i standardowe kodowanie kolorami, aby wyeliminować błędy nieprawidłowego dopasowania podczas szybkiego montażu urządzenia.
Skok specyficzny dla aplikacji: RAST 2,5 (skok 2,5 mm) jest zoptymalizowany pod kątem czujników i niskoprądowych połączeń PCB, podczas gdy RAST 5.0 (skok 5,0 mm) obsługuje wysokoprądowe dostarczanie mocy do silników i sprężarek.
Wydajność produkcji: Kompatybilność z automatycznym zakończeniem styków z przemieszczeniem izolacji (IDC) znacznie skraca czas produkcji wiązek przewodów w porównaniu z tradycyjnym zaciskaniem i umożliwia wydajne okablowanie łańcuchowe.
Elastyczność architektoniczna: Wybór pomiędzy łączeniem bezpośrednim (karta krawędziowa) a łączeniem pośrednim (za pośrednictwem złączy) pozwala inżynierom zrównoważyć koszty PCB z wymaganiami dotyczącymi mechanicznej retencji.
Zgodność z przepisami: Określenie złączy RAST spełniających normę IEC 60335-1 (test rozżarzonego drutu) i wykorzystujących materiały bezhalogenowe jest obowiązkowe w celu ograniczenia ryzyka pożaru w sprzęcie AGD pozostawionym bez nadzoru.
Złącza RAST: podstawowe rozwiązanie okablowania dla urządzeń domowych
Przejście od dyskretnego okablowania do standardowych wiązek przewodów oznacza ogromną zmianę w produkcji urządzeń. Historycznie rzecz biorąc, linie montażowe opierały się na różnych, zastrzeżonych listwach zaciskowych, nakrętkach przewodów i indywidualnych zaciskach widełkowych. To starsze podejście wymagało intensywnej pracy fizycznej. Pracownicy montażowi musieli czytać złożone schematy okablowania i ręcznie prowadzić poszczególne przewody do określonych zacisków. Wprowadziło to wysokie ryzyko związane z okablowaniem krzyżowym i niespójną jakością zakończenia. Początkowo napędzany dążeniem europejskiego przemysłu AGD do automatyzacji, pojawił się standard RAST w celu ujednolicenia topologii połączeń.
Ustanawiając wspólne ramy wymiarowe i łączenia, producenci wykorzystują obecnie w pełni zautomatyzowane maszyny do przetwarzania wiązek przewodów. Maszyny te tną, odizolowują i zakańczają tysiące przewodów na godzinę z niezwykłą precyzją. To drastycznie skraca czas cykli i eliminuje błąd ludzki na etapie przygotowania drutu.
Wybór odpowiednich złączy do sprzętu AGD wymaga spełnienia surowych podstawowych kryteriów inżynieryjnych. Połączenie musi wytrzymywać silne wibracje mechaniczne generowane przez silniki i pompy w okresie trwałości od dziesięciu do piętnastu lat. Materiały muszą tolerować ekstremalne cykle termiczne, od ujemnego środowiska zamrażarki po wysokie ciepło otoczenia w pobliżu sprężarki. Nowoczesne płyty sterujące wymagają niewielkich rozmiarów obudów bez utraty wysokiej wytrzymałości dielektrycznej, zapewniając bezpieczną izolację między obwodami logicznymi niskiego napięcia a zasilaniem sieciowym wysokiego napięcia.
Przyjęcie uniwersalnego standardu zasadniczo poprawia ekonomikę produkcji. Standaryzowane obudowy i terminale zmniejszają złożoność inwentaryzacji wielu linii produktów. Zespoły zakupowe korzystają z wielu źródeł komponentów od różnych zgodnych producentów, nie zmuszając zespołów inżynierskich do przeprojektowywania płytek drukowanych (PCB). Standaryzowane oprzyrządowanie do zakańczania przewodów obniża wydatki inwestycyjne w zakładach montażowych na całym świecie, zapewniając stałą jakość niezależnie od tego, czy wiązka jest produkowana w Europie, Azji czy obu Amerykach.
| Cecha | Starsze okablowanie dyskretne RAST Standardowa | specyfikacja |
| Metoda montażu | Ręczne prowadzenie i indywidualne wstawianie zacisków | Zautomatyzowane przetwarzanie wiązek i wstawianie bloków |
| Zapobieganie błędom | Opiera się na szkoleniach pracowników i schematach wizualnych | Fizyczne kluczowanie i kodowanie kolorami (Poka-Yoke) |
| Szybkość zakończenia | Powolne zaciskanie jednoprzewodowe | Szybkie terminowanie masowe poprzez IDC |
| Integracja PCB | Wymaga indywidualnych nagłówków pikowych | Bezpośrednie łączenie kart brzegowych lub nagłówki wielopozycyjne |
| Zarządzanie zapasami | Duża liczba części (różne zaciski, obudowy) | Skonsolidowana liczba części (rodziny standaryzowane) |
RAST 2.5 kontra RAST 5.0: Wybór odpowiedniego odstępu dla sprzętu AGD
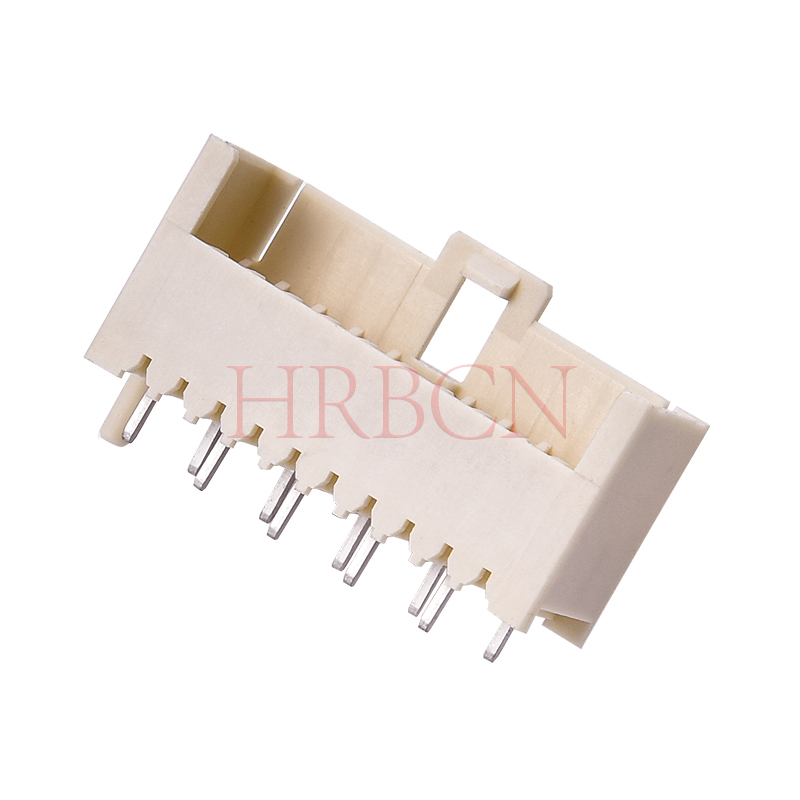
Wybór między złączami RAST 2.5 i RAST 5.0 zależy od obciążenia elektrycznego, dostępnej przestrzeni na płytce drukowanej i wymagań urządzenia. RAST 2.5 ogólnie nadaje się do kompaktowych połączeń sygnałowych, podczas gdy RAST 5.0 obsługuje zastosowania o wyższym natężeniu prądu w urządzeniach gospodarstwa domowego.
RAST 2.5: Czujniki i aplikacje małej mocy
Złącza RAST 2.5 mają rozstaw 2,5 mm i są powszechnie stosowane w sygnałach niskoprądowych i obwodach sterujących. Nadają się do czujników temperatury lodówek, przełączników ciśnienia pralek i paneli wyświetlaczy urządzeń. Ich kompaktowa konstrukcja oszczędza miejsce na płytce drukowanej i obsługuje okablowanie o dużej gęstości, a wartości znamionowe prądu zależą od konkretnej serii złączy.
RAST 5.0: Zasilanie i obciążenia wysokoprądowe
Złącza RAST 5.0 mają rozstaw 5,0 mm i zazwyczaj obsługują wyższe wartości znamionowe prądu, a niektóre modele mają znamionowe natężenie prądu do 16 A w określonych warunkach. Są szeroko stosowane w silnikach pralek, sprężarkach lodówek, elementach grzejnych i pompach. Ich większa konstrukcja zacisków zapewnia niezawodne przenoszenie mocy i stabilność mechaniczną.
Zmiany pełzania, prześwitu i skoku
Odległości upływu i prześwitu są niezbędne, aby zapobiec awariom elektrycznym w obwodach urządzeń wysokiego napięcia. Złącza RAST 5.0 zapewniają większy odstęp między stykami, podczas gdy w wybranych konfiguracjach wykorzystywane są pominięte pozycje styków, aby uzyskać większe efektywne odstępy, np. 7,5 mm lub 10 mm. Inżynierowie muszą zweryfikować odległości izolacji, napięcie znamionowe i obowiązujące normy bezpieczeństwa.
Szybkie porównanie: RAST 2.5 vs. RAST 5.0
Funkcja | RAST 2.5 | RAST 5.0 |
Poziom | 2,5 mm | 5,0 mm |
Aktualna pojemność | Aplikacje niskoprądowe | Aplikacje o większym natężeniu prądu |
Przestrzeń PCB | Kompaktowy | Większy ślad |
Typowe zastosowania | Czujniki, wyświetlacze, elementy sterujące | Silniki, grzejniki, pompy |
Główna zaleta | Konstrukcja oszczędzająca miejsce | Większa zdolność przenoszenia mocy |
Kluczowy wniosek: użyj RAST 2.5 do kompaktowych połączeń sygnałowych i sterujących oraz RAST 5.0 do obwodów urządzeń o wyższym prądzie, pod warunkiem, że wybrane złącze spełnia wymagane specyfikacje elektryczne, mechaniczne i bezpieczeństwa.
Ramy decyzyjne: ograniczenia prądu, napięcia i przestrzeni
Aby uprościć proces wyboru pomiędzy dwoma podstawowymi standardami RAST, zespoły inżynierów oceniają określone parametry elektryczne i mechaniczne.
| okablowania | RAST 2.5 | RAST 5.0 |
| Skok (linia środkowa) | 2,5 mm | 5,0 mm (możliwość dostosowania do 7,5 mm / 10,0 mm) |
| Maksymalny prąd znamionowy | Do 4A | Do 16A |
| Typowy przekrój drutu (AWG) | 22 AWG - 24 AWG | 14 AWG - 20 AWG |
| Napięcie wytrzymujące dielektryk | Umiarkowany (poziom sygnału) | Wysoki (izolacja zasilania sieciowego) |
| Główny nacisk na aplikację | Czujniki, dane, interfejsy użytkownika, diody LED | Silniki, sprężarki, grzejniki, pompy |
Wybór złącza RAST do pralek
Pralki stanowią jedno z najbardziej nieprzyjaznych środowisk pracy dla podzespołów elektromechanicznych. Wewnętrzna wiązka przewodów musi przetrwać dekadę gwałtownego ruchu, narażenia na działanie środków chemicznych i szybkich wahań temperatury.
Odporność na wibracje w cyklach wirowania przy wysokich obrotach
Nowoczesne pralki ładowane od przodu często przekraczają 1400 obr./min podczas ostatniego cyklu wirowania. Powoduje to intensywne drgania mechaniczne w całym podwoziu. Bęben działa jak ogromne, niezrównoważone obciążenie, powodując ciągłe drgania i wibracje wiązki przewodów. Jeśli złącze nie ma wystarczającej siły utrzymującej, wibracje te powodują powstawanie cierności stykowej.
Fretting obejmuje mikroskopijne ruchy, które powodują ścieranie ochronnej powłoki cyny lub złota na zaciskach. To odsłania leżący pod spodem metal nieszlachetny, który szybko się utlenia. Utlenianie zwiększa opór elektryczny, wytwarzając ciepło i ostatecznie powodując awarię połączenia. Aby temu zaradzić, wysokiej jakości złącze RAST jest wyposażone w solidne mechanizmy blokujące. Wewnętrzne zatrzaski blokujące zabezpieczają terminal w obudowie. Zewnętrzne blokady cierne lub aktywne zatrzaski mocują złącze do złącza PCB lub karty brzegowej. Cechy te zapewniają, że połączenie pozostaje gazoszczelne i stabilne elektrycznie niezależnie od braku równowagi bębna.
Ograniczanie narażenia na wilgoć i substancje chemiczne
Złącza RAST stosowane w pralkach muszą być odporne na wilgoć, opary detergentów i działanie środków chemicznych. Odporne na wilgoć materiały obudowy, takie jak odpowiednio dobrany PA66, pomagają zachować wytrzymałość mechaniczną i stabilność złącza. Inżynierowie powinni sprawdzić zgodność materiałów, warunki pracy i odporność na korozję, aby zapewnić niezawodne i długotrwałe działanie.
Konfiguracje okablowania silnika i pompy
Złącza RAST 5.0 są powszechnie stosowane w silnikach pralek, pompach spustowych i innych połączeniach o większym natężeniu prądu. Ich większy rozstaw umożliwia odpowiednie zaciski zasilania i solidne konstrukcje wiązek przewodów. Pośrednie połączenie z gniazdami montowanymi na płytce drukowanej może poprawić stabilność mechaniczną, zmniejszyć naprężenia złącza lutowniczego i utrzymać niezawodne połączenia elektryczne w przypadku wibracji.
Sieci czujników połączone łańcuchowo
Złącza IDC RAST mogą uprościć okablowanie czujników pralki, obsługując kompatybilne konfiguracje przelotowe lub łańcuchowe. Takie podejście zmniejsza złożoność okablowania, wagę wiązki przewodów i koszty montażu czujników temperatury, prędkości i poziomu wody. Właściwa konstrukcja zakończeń zapewnia niezawodne połączenia i wydajną zautomatyzowaną produkcję.
Wybór złącza RAST do lodówek
Złącza lodówki muszą zapewniać niezawodne połączenia elektryczne w warunkach ciągłej pracy, wahań temperatury, kondensacji i ograniczonej przestrzeni instalacyjnej. Wybór pomiędzy RAST 2.5 i RAST 5.0 zależy od wymagań dotyczących zasilania, warunków środowiskowych i układu PCB.
Wyzwania związane z cyklami termicznymi i kondensacją
Złącza lodówki muszą być odporne na zmiany temperatury, pracę w niskich temperaturach i kondensację. Odpowiednie materiały obudowy i odporne na korozję styki pomagają zapobiegać pęknięciom, utlenianiu i awariom połączeń. Inżynierowie powinni sprawdzić znamionowe temperatury robocze i odporność na wilgoć, aby zapewnić niezawodne działanie w komorach zamrażarek i obszarach sprężarek.
Prowadzenie zasilania sprężarki i grzałki odszraniania
Złącza RAST 5.0 są często odpowiednie do sprężarek lodówek, grzejników odszraniających i innych obwodów o większym natężeniu prądu. Ich większe terminale mogą obsłużyć większe zapotrzebowanie na moc, jeśli są odpowiednio znamionowane. Inżynierowie muszą zweryfikować obciążalność prądową, obciążenia rozruchowe, rezystancję styków i temperatury robocze, aby zapobiec przegrzaniu i zapewnić stabilne dostarczanie mocy.
Połączenia PCB o dużej gęstości dla inteligentnych wyświetlaczy
Złącza RAST 2.5 zapewniają kompaktowe połączenia wyświetlaczy lodówek, czujników, oświetlenia LED i obwodów sterujących niskiego napięcia. Ich mniejszy rozstaw pomaga zmniejszyć przestrzeń PCB i masę okablowania, dzięki czemu nadają się do stosowania w ograniczonych obszarach, takich jak zespoły drzwi. Właściwy dobór złączy zapewnia wydajną transmisję sygnału i uproszczone prowadzenie wiązek przewodów.
Główne pozycje kontrolne dla inżynierów i zespołów zakupowych
Wybór odpowiedniego systemu złączy RAST wymaga zrównoważenia wydajności elektrycznej, kompatybilności mechanicznej, zgodności z wymogami bezpieczeństwa i kosztów produkcji. Inżynierowie i zespoły zakupowe powinny zweryfikować następujące czynniki przed sfinalizowaniem specyfikacji złączy.
Architektury łączenia bezpośredniego i pośredniego
Bezpośrednio współpracujące złącza RAST łączą się ze stykami krawędziowymi PCB, eliminując oddzielne złącza i redukując koszty komponentów. Pośrednie złącza współpracujące wykorzystują dedykowane złącza montowane na płytce drukowanej, co zapewnia większą elastyczność instalacji i wsparcie mechaniczne. Wybór zależy od grubości PCB, ograniczeń układu, wymagań dotyczących wibracji i metod montażu.
Kluczowanie, polaryzacja i kodowanie kolorami (zespół Poka-Yoke)
Złącza RAST wykorzystują mechaniczne kluczowanie, polaryzację i opcjonalne kodowanie kolorami, aby ograniczyć nieprawidłowe połączenia podczas montażu. Dopasowane żebra, szczeliny i konstrukcja obudowy zapobiegają niezgodnemu połączeniu, a identyfikacja kolorystyczna upraszcza instalację wiązki przewodów. Funkcje te poprawiają wydajność produkcji i redukują błędy w okablowaniu.
Test drutu żarowego (GWT) i zgodność z normą IEC 60335-1
Złącza RAST do urządzeń gospodarstwa domowego muszą spełniać obowiązujące wymagania dotyczące bezpieczeństwa elektrycznego i palności. W zależności od zastosowania materiały obudowy mogą wymagać zgodności z normą UL 94 V-0 i weryfikacji działania żarzącego się drutu zgodnie z odpowiednimi normami IEC. Inżynierowie powinni potwierdzić certyfikaty materiałowe i wyniki testów, aby zapewnić bezpieczną eksploatację.
Zakończenie IDC a zaciskanie
Zakończenie IDC łączy izolowane przewody bezpośrednio, bez konieczności oddzielnego procesu zdejmowania izolacji, umożliwiając szybki, zautomatyzowany montaż wiązek przewodów. Zakończenie zaciskane wykorzystuje zaciski skompresowane mechanicznie i zapewnia elastyczność w przypadku różnych rozmiarów przewodów i wymagań dotyczących połączeń. IDC jest często skuteczne w przypadku produkcji urządzeń na dużą skalę, podczas gdy zaciskanie pozostaje odpowiednie do zastosowań wymagających określonych właściwości mechanicznych lub elektrycznych.
Wniosek
Aby kontynuować optymalizację architektury okablowania urządzenia, wykonaj następujące kroki:
Audytuj bieżące linie montażowe wiązek przewodów w celu zidentyfikowania wąskich gardeł ręcznych, błędów zaciskania i powtarzających się błędów okablowania krzyżowego.
Zażądaj od dostawców zestawów próbek w celu przeprowadzenia fizycznej kontroli dopasowania i oceny tolerancji bezpośredniego łączenia na istniejących płytkach PCB.
Skonsultuj się z zespołami inżynierów ds. złączy, aby opracować znormalizowaną strategię kluczowania i kodowania kolorami, która zapobiega uzależnieniu od dostawcy.
Oblicz zwrot z inwestycji w przejście z końcówek zaciskanych na zautomatyzowaną produkcję wiązek przewodów IDC w oparciu o roczną wielkość produkcji.
Sprawdź, czy wszystkie wybrane materiały obudowy spełniają wymagania normy IEC 60335-1 dotyczące testu rozżarzonego drutu dla urządzeń bez nadzoru.
Często zadawane pytania
P: Co oznacza RAST w złączach?
Odp.: RAST to skrót od Raster Anschluss Steck Technik, co w tłumaczeniu z języka niemieckiego oznacza „Technologię połączeń połączeniowych”. Pochodzi z europejskiego przemysłu AGD jako ujednolicony system ujednolicania listew zaciskowych, umożliwiający zautomatyzowaną produkcję wiązek przewodów i eliminujący błędy ręcznego montażu.
P: Jaka jest różnica między RAST 2.5 i RAST 5.0?
Odp.: Podstawową różnicą jest rozstaw pinów i pojemność prądowa. RAST 2.5 ma odstęp 2,5 mm i jest przeznaczony do przesyłania sygnałów niskoprądowych do 4A, takich jak czujniki. RAST 5.0 ma rozstaw 5,0 mm i jest przeznaczony do dostarczania prądu wysokoprądowego do 16 A dla silników i sprężarek.
P: Jaka jest różnica pomiędzy bezpośrednim i pośrednim łączeniem w złączach RAST?
Odp.: Bezpośrednie połączenie umożliwia podłączenie złącza bezpośrednio do krawędzi płytki drukowanej, co pozwala zaoszczędzić na kosztach dodatkowego komponentu. Pośrednie połączenie wymaga podłączenia złącza do dedykowanego gniazda, które jest przylutowane do płytki drukowanej, co zapewnia doskonałą stabilność mechaniczną.
P: Czy złącza RAST są kompatybilne z terminacją IDC?
Odp.: Tak, są one wysoce kompatybilne z technologią styków z przemieszczeniem izolacji (IDC). IDC umożliwia zautomatyzowanym maszynom wciskanie nieizolowanych przewodów bezpośrednio do terminala, tworząc szybkie, gazoszczelne połączenie i umożliwiając wydajne łączenie łańcuchowe w sieciach czujników.
P: Dlaczego złącza RAST są preferowane w przypadku sprzętu AGD?
Odp.: Są one preferowane, ponieważ ich fizyczne kluczowanie i kodowanie kolorami całkowicie zapobiegają krzyżowaniu okablowania podczas montażu. Są zoptymalizowane pod kątem zautomatyzowanej produkcji wiązek przewodów, są odporne na wysokie wibracje i spełniają rygorystyczne normy palności wymagane dla urządzeń gospodarstwa domowego.
P: Jakie są wymagania dotyczące testu drutu żarowego dla okablowania urządzenia?
Odp.: Test rozżarzonego drutu (GWT) jest wymogiem bezpieczeństwa zgodnie z normą IEC 60335-1. Zapewnia, że plastikowa obudowa złącza jest trudnopalna i samogaśnie, jeśli awaria elektryczna spowoduje przegrzanie terminala, zapobiegając pożarowi w urządzeniach pozostawionych bez nadzoru.


